Материалы · Графен№ 17Технический обзор
Расширение номенклатуры полимерных трубопроводов с помощью графеновых барьерных слоёв
Холодильные системы · автомобильное топливо и пары · газы · химические среды. Практическая техническая статья для производителя полимерных труб и шлангов.
Для производителя полимерных трубопроводов наиболее перспективна не разработка одной «универсальной графеновой трубы», а создание модульной технологической платформы.
Статья рассматривает переход от обычных моно- и многослойных изделий к низкопроницаемым многослойным системам с тонким графенсодержащим барьером, армирующим композитным чулком и наружной защитной оболочкой. Приоритет – безгалогенные конструкции там, где они способны обеспечить требуемые свойства и пройти квалификацию.
В модульной платформе функции разделены между химически стойким внутренним слоем, тонким газобарьерным слоем, механическим армированием и наружной оболочкой. Такая архитектура позволяет использовать один производственный принцип для разных рынков, меняя материал внутреннего слоя, состав барьера, тип оплётки и наружный полимер.
Краткое резюме для руководителя производства
- Графен целесообразно концентрировать прежде всего в тонком барьерном слое, где его «лабиринтный» эффект даёт максимальную отдачу на единицу стоимости. Равномерно насыщать графеном всю стенку трубы экономически и технологически необязательно.
- В качестве базовой безгалогенной платформы наиболее реалистичны полиамиды PA11/PA12/PA612, EVOH, PE/HDPE/PP и подходящие TPE/TPU. Безгалогенность – лишь один из критериев. Для более безопасной платформы необходимо также исключать намеренно вводимые PFAS и нежелательные SVHC/тяжёлые металлы, контролировать экстрагируемые вещества, стабилизаторы, ремонтопригодность и конец жизненного цикла.
- Предлагаемая конструкция «контактный слой → тонкий барьер → буфер → композитный чулок → наружная оболочка» технически обоснована. Для топливных систем внутренний слой должен дополнительно обеспечивать требуемую электропроводность/антистатичность.
- Наиболее быстрый продуктовый вход – низкопроницаемые топливные и EVAP-линии. Следующий этап – автомобильные холодильные шланги. Стационарные холодильные и тепловые насосы требуют более длительного ресурса и квалификации. CNG, CO₂ и особенно водород относятся к отдельной высоконапорной платформе.
- Нельзя обещать «нулевую проницаемость» или один состав для всех сред. Барьер зависит от конкретного газа/жидкости, температуры, давления, влажности, масла, топлива, толщины и старения.
- До инвестиций в серийное оборудование обязательны два параллельных трека: экспериментальный DOE по материалам и патентный FTO-анализ. Активный патент US12152705B2 прямо охватывает автомобильные топливные/паровые трубки с графеном, EVOH и вариантами армирующей оплётки; в 2025 году опубликована новая заявка US20250369540A1 на graphene-enhanced fuel hose.
Почему рынок готов к новой платформе трубопроводов
Многослойные полимерные трубы для автомобильных топливных систем уже являются зрелым классом изделий. SAE J2260 прямо устанавливает минимальные требования к неметаллическим одно- и многослойным трубкам для транспортировки жидкого топлива и его паров [3]. Производители материалов предлагают промышленные решения на базе PA11 и PA12 для топливных линий, а EVOH десятилетиями используется как барьер в автомобильных топливных баках и других многослойных системах [11–13].
Для холодильной техники ситуация аналогична по принципу, но сложнее по давлению, температурным циклам и ресурсу. ISO 13971 допускает неметаллические трубы в контурах холодильных систем и тепловых насосов и специально рассматривает их герметичность и проницаемость [1]. В автомобильном кондиционировании SAE J2064 устанавливает требования к сборкам шлангов для R134a, R152a и R1234yf [4].
Таким образом, задача производителя – не доказать саму возможность полимерного трубопровода, а получить конструкцию, которая одновременно обеспечивает низкую проницаемость, химическую стойкость, гибкость, давление, долговечность и технологичное соединение с фитингами. Именно газобарьерный слой остаётся одним из ключевых узлов конструкции.
Физический смысл графенового барьера
Дефектный или аморфный полимер пропускает молекулы не через видимые поры, а за счёт сорбции и диффузии через свободный объём полимерной матрицы. Двумерные графеновые пластинки увеличивают путь, который должна пройти молекула, и тем самым уменьшают эффективную проницаемость. Этот механизм обычно описывается как tortuous path – «извилистый» или «лабиринтный» путь. Обзор Cui, Kundalwal и Kumar показывает, что эффективность определяется не только количеством наполнителя, но прежде всего аспектным отношением пластинок, ориентацией, качеством диспергирования и адгезией с матрицей [15].
Для водорода это показано особенно наглядно: в работе 2024 года rGO в изотактическом PP снизил H₂-проницаемость на 40% уже при 0,9 об.% наполнителя, тогда как GNP дали около 30% снижения при 4,6 об.%; авторы связали разницу прежде всего с эффективным аспектным отношением частиц [14]. Это не означает, что PP/rGO уже готов для серийного водородного трубопровода, но подтверждает правильность самого механизма.
Рекомендуемая конструктивная архитектура
Ключевая идея – разделить функции между слоями. Внутренний слой отвечает за совместимость с рабочей средой и чистоту продукта; тонкий барьер – за проницаемость; композитный чулок – за давление и циклическую прочность; наружный слой – за механическую и климатическую защиту. Такая архитектура позволяет менять материалы по конкретному рынку, не меняя общий производственный принцип.
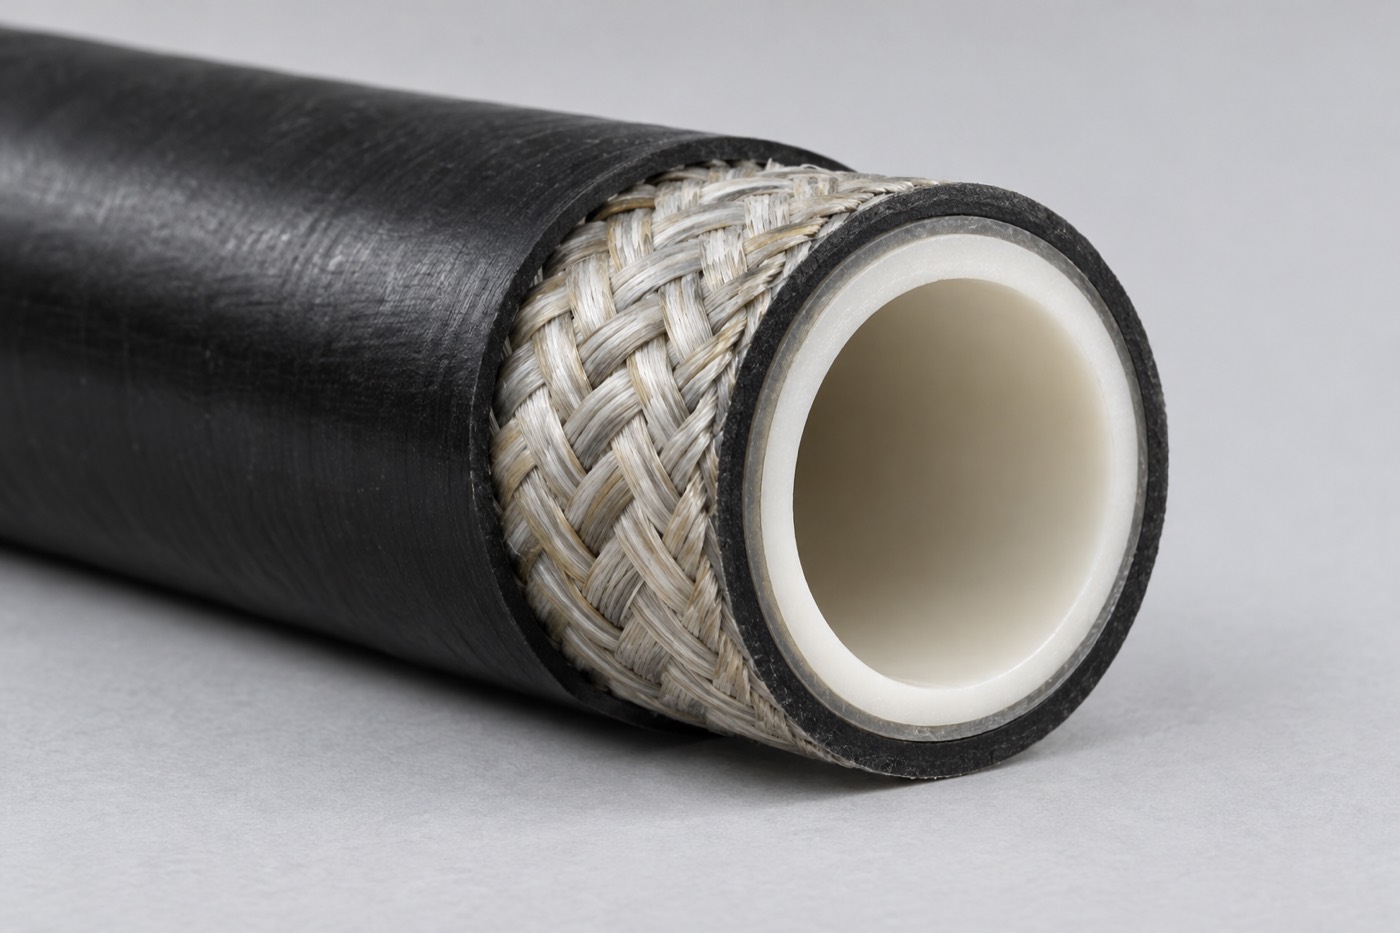
3.1 · Внутренний контактный слой
PA11, PA12 или PA612 – приоритет для топлива, масел, автомобильных жидкостей и ряда холодильных применений благодаря сочетанию гибкости, химической стойкости и низкого влагопоглощения по сравнению с более короткоцепочечными полиамидами. PE/HDPE – дешёвая и химически стойкая база для ряда топливных, газовых и химических сред, но сама по себе имеет недостаточный барьер для многих летучих компонентов. Для топливной линии внутренний слой должен быть выполнен в проводящем/антистатическом варианте, если это требуется стандартом и конструкцией системы. В этом случае графен может участвовать в проводимости, но экономически его следует сравнивать с проводящей сажей.
3.2 · Барьерный слой
Наиболее рациональные безгалогенные кандидаты – EVOH и полиамидный нанокомпозит. EVOH промышленно применяется как газо- и топливный барьер, но чувствителен к влаге, поэтому его разумно располагать внутри многослойной стенки между защитными слоями [11]. В патенте на холодильный трубопровод WO2006129165A1 барьерный EVOH-слой имеет толщину примерно 0,05–0,25 мм [5]. Это хороший исходный диапазон для лабораторной программы, но не готовая спецификация. Графен можно вводить непосредственно в EVOH либо в соседний полиамидный слой. Альтернативно можно использовать PA6/PA12/PA612 + графен как барьер без EVOH. Патент US9592648B2 показывает, что низкопроницаемый топливный шланг может быть построен на нефторированном PA6-барьере, а US12152705B2 описывает графенсодержащие PE/PA-слои вместе с EVOH [6, 8].
3.3 · Буфер между барьером и оплёткой
Если барьерный слой тонкий и относительно жёсткий, особенно EVOH, прямое трение армирующей оплётки по барьеру при изгибе нежелательно. Между барьером и чулком целесообразно вводить тонкий совместимый буфер из PA, TPE/TPU или адгезионно-модифицированного полиолефина. Его задача – не барьер, а защита от локальных напряжений, истирания и расслоения.
3.4 · Композитный чулок
Армирование чулком технически соответствует уже существующим направлениям: в патентах на холодильные и графеновые автомобильные трубки предусмотрены плетёные армирующие слои [5, 8]. Чулок следует рассматривать как несущий элемент, воспринимающий окружные напряжения, а не как ещё один барьер.
3.5 · Наружная оболочка
Наружный слой должен закрывать оплётку, обеспечивать абразивную, ударную, УФ- и химическую стойкость, герметизировать конструкцию от влаги и обеспечивать монтажную технологичность. Для безгалогенной платформы приоритетны PA11/PA12, подходящие TPU/TPE, а для части применений – PE или PP. Выбор делается по температуре, гибкости, пожарным требованиям и контакту с внешними средами.
Безгалогенные полимеры: что использовать в первую очередь
Термин «наименее вредный пластик» некорректно использовать без анализа конкретного рецепта и жизненного цикла. Для промышленной разработки целесообразно использовать более проверяемые критерии: отсутствие намеренно введённых галогенов/PFAS, отсутствие SVHC и тяжёлых металлов в рецептуре, низкие экстрагируемые вещества, пригодность к переработке, минимальное число несовместимых полимерных семейств и достаточный срок службы.
| Материал | Роль | Сильные стороны | Ограничения | Приоритет |
|---|---|---|---|---|
| PA11 | контактный/несущий/наружный | гибкость, химстойкость, низкое влагопоглощение; есть биобазированные марки | цена выше массовых полиолефинов | высокий |
| PA12 | контактный/несущий/наружный | зрелый автомобильный материал, низкое влагопоглощение, хорошая гибкость | сырьё дороже PE/PP | высокий |
| PA612 | контактный/барьерный/буфер | низкое влагопоглощение, размерная стабильность; присутствует в графеновых патентах | жёстче и дороже некоторых PA12 | высокий |
| EVOH | тонкий барьер | очень высокий газо- и углеводородный барьер; промышленный опыт в топливных системах | чувствительность барьера к влаге, сравнительная жёсткость | очень высокий |
| HDPE/PE | контактный/структурный/наружный | дешёвый, химстойкий, хорошо экструдируется | высокая проницаемость без отдельного барьера | высокий как базовый слой |
| PP | структурный/наружный/нанокомпозит | низкая плотность, низкая цена, хорошо компаундируется | ударная вязкость при низкой температуре, проницаемость | средний |
| PET/PBT | структурный/барьерный | хорошая размерная стабильность и барьерность, температура | меньшая гибкость, гидролиз при неподходящих условиях | точечный |
| TPU/TPE | буфер/наружная оболочка | гибкость, износостойкость, удобство over-extrusion | совместимость с топливом/маслом сильно зависит от марки | высокий как оболочка |
| EPDM/AEM/ACM/HNBR | эластомерные слои | гибкость, широкий опыт в шлангах | термосет/сложнее рециклинг; совместимость индивидуальна | по специальным изделиям |
Армирующий композитный чулок
Идея размещать армирующий чулок после барьерной плёнки и затем закрывать его основным защитным полимером правильна, но слой должен быть спроектирован по давлению, радиусу изгиба и температуре, а не только по прочности волокна.
| Армирование | Когда использовать | Преимущества | Ограничения |
|---|---|---|---|
| Высокопрочный PET | топливо, A/C, умеренное давление | доступность, гибкость, технологичность плетения | температура и ползучесть ограничивают верхний диапазон |
| Арамид | высокое давление, высокая циклическая нагрузка | очень высокая удельная прочность, низкая масса | цена, чувствительность к обработке/адгезии |
| Базальтовое волокно | теплостойкие и химически стойкие изделия | безгалогенность, температура, доступность | жёсткость, изгибная усталость требует проверки |
| Стекловолокно | статические/полугибкие изделия | стоимость, температура, прочность | меньшая гибкость, абразивность к соседним слоям |
| Термопластичный композитный чулок | платформа с высокой адгезией слоёв | можно согласовать матрицу чулка с наружной оболочкой | требует собственного процесса и подбора препрега |
Целевые продуктовые направления
| Направление | Почему графен полезен | Рекомендуемая база | Сложность | Приоритет |
|---|---|---|---|---|
| Топливные линии и EVAP | снижение испарительных выбросов; возможное совмещение барьера и проводимости | PA11/PA12/PA612 + EVOH/graphene; PE/graphene варианты | средняя | 1 |
| Автомобильный кондиционер | снижение потерь хладагента и влагопроникновения | PA + EVOH/graphene + PET/aramid braid + PA/TPE | средне-высокая | 2 |
| Стационарное охлаждение и тепловые насосы | замена части медных трасс, длинные бухты, меньше соединений | PA + barrier + braid + jacket | высокая по ресурсу | 3 |
| Тёплые полы / кислородный барьер | уменьшение проникновения O₂, потенциальное уменьшение толщины EVOH | PE/PEX + EVOH/graphene | низкая-средняя | параллельно |
| Масла, трансмиссионные и охлаждающие жидкости | снижение запахов/летучих компонентов, масса, коррозионная стойкость | PA11/PA12/TPE, барьер по необходимости | средняя | параллельно |
| Летучие растворители/VOC | снижение потерь паров и запахов | HDPE/PA + EVOH/graphene + braid | средняя | нишевый |
| CNG / высокое давление CO₂ | барьер плюс армирование | PA liner + graphene + aramid/carbon overbraid | очень высокая | после базовой платформы |
| Водород | уменьшение H₂-проницаемости | PA/PP nanocomposite + высокопрочное композитное армирование | максимальная | долгосрочный R&D |
6.1–6.4 · Порядок выхода на рынки
Четыре горизонта
6.1 · Автомобильные топливные и паровые линии – первый приоритет
Здесь уже есть зрелая нормативная и технологическая база. Патент US7063873B2 описывает PA/EVOH-многослойные трубки для бензина и других жидкостей, а US12152705B2 – моно- и многослойные автомобильные трубки с графеном, PE/PA, EVOH и вариантами армирующей оплётки [7, 8]. Это делает направление технически привлекательным, но одновременно повышает важность патентной проверки. Стартовать следует не с высоконапорной линии непосредственного впрыска, а с низко- и средненапорных топливных, возвратных и EVAP-линий, где полимеры уже являются отраслевой практикой. Нужно отдельно квалифицировать E10/E20/E85, дизель, биодизель и региональные топливные смеси в зависимости от рынка.
6.2 · Автомобильные холодильные шланги – второй приоритет
SAE J2064 охватывает сборки шлангов для R134a, R152a и R1234yf [4]. Для производителя это удобный второй рынок: высокое значение низкой проницаемости, понятная конструкция с армированием и реальная ценность гибкого шланга. Однако необходимо квалифицировать не только трубу, но и оконцевание/фитинг как сборку.
6.3 · Стационарные холодильные системы и тепловые насосы
ISO 13971 подтверждает нормативную возможность неметаллических труб в холодильных контурах [1]. В патенте WO2006129165A1 описана многослойная схема PA → EVOH → PA → армирование → адгезионный слой → наружная оболочка, рассчитанная на холодильные среды [5]. Для серийного продукта необходимо выбрать один хладагент и один класс оборудования; универсальная труба «для всех фреонов и природных хладагентов» на первом этапе нецелесообразна.
6.4 · Высоконапорные газы и водород – отдельная платформа
Графен имеет доказанный потенциал снижения газопроницаемости, включая H₂, а патент US9688011B2 показывает принцип высоконапорного шланга с графеновым барьером и внешним армирующим рукавом [10, 14]. Но высокое давление радикально меняет конструкцию: несущей становится непрерывноволоконная композитная оболочка, а полимерный барьер превращается в liner. Это не прямое расширение обычной трубной линии, а отдельный R&D-проект.
Рекомендуемые варианты конструкций
Ниже – стартовые архитектуры для опытно-конструкторской работы. Толщины являются инженерными диапазонами для DOE и не являются серийной спецификацией.
| Вариант | Слои (толщины, мм) | Графен | Комментарий |
|---|---|---|---|
| FUEL-L · топливо/EVAP, гибкая линия | проводящий PA11/PA12 0,2–0,5 → tie 0,03–0,10 → EVOH+G 0,05–0,15 → PA buffer 0,1–0,3 → оплётка (опц.) → PA/TPE 0,4–1,0 | в барьере; при необходимости в liner | наиболее рациональный первый продукт |
| REF-A · автомобильный A/C | PA11/PA12/PA612 0,4–0,6 → EVOH+G 0,05–0,20 → PA buffer → PET/aramid braid → PA/TPE 0,5–0,8 | барьер; наружный слой только при дополнительной функции | толщины PA/EVOH опираются на prior art, затем уточняются испытаниями |
| HEAT-O₂ · тёплый пол/теплоноситель | PE/PEX → tie → EVOH+G 0,03–0,10 → защитный PE/PA | барьер | цель – уменьшить O₂-проницаемость и/или толщину EVOH |
| GAS-HP · CNG/CO₂/H₂ | PA11/PA12/PP+G liner → thermoplastic buffer → aramid/carbon braid/overwrap → jacket | liner + возможно матрица композита | отдельная квалификация высокого давления |
Технология производства
- Сначала определить рабочую среду, давление, температуру, радиус изгиба и требуемую проницаемость. Без этого выбор полимера бессмыслен.
- Не начинать с прямой подачи сухого графенового порошка в трубный экструдер. На этапе разработки целесообразнее использовать специально подготовленный мастербатч либо внешнее компаундирование на двухшнековом экструдере.
- Оптимизировать морфологию графена: тип (GNP/rGO/функционализированный), латеральный размер, число слоёв, поверхность и совместимость с матрицей.
- Коэкструдировать контактный, tie- и барьерный слои. EVOH и полиамиды требуют строгого контроля влажности и сушки согласно требованиям конкретной марки.
- Нанести тонкий буферный слой и затем плетёный композитный чулок. Для высоких давлений отдельно рассчитывать угол плетения, линейную плотность, покрытие и количество слоёв.
- Выполнить over-extrusion наружной оболочки и, при необходимости, термоформование/гофрирование.
- Проектировать фитинг одновременно с трубой: утечка в соединении легко обнуляет эффект от улучшенного барьера стенки.
8.1
Рекомендуемый DOE по барьерному компаунду
Для первого скрининга разумно сравнить два-три матричных полимера и несколько малых концентраций графена. Ниже – рабочая матрица для эксперимента, а не норматив.
| Параметр | Уровни DOE | Что измерять | Решение |
|---|---|---|---|
| Матрица | EVOH / PA12 или PA612 / PP как исследовательский benchmark | проницаемость, химстойкость, изгиб | оставить 1–2 матрицы |
| Тип графена | GNP / rGO / функционализированный под матрицу | дисперсия, аспектное отношение, реология | выбрать тип с лучшим barrier/cost |
| Концентрация | 0; 0,1; 0,25; 0,5; 1,0; 2,0 мас.% | пермеация + удлинение + удар + вязкость расплава | искать минимум эффективной дозировки |
| Толщина барьера | 0,05; 0,10; 0,15; 0,25 мм | пермеация на единицу длины и масса | минимальная толщина, проходящая норматив |
| Ориентация | условия shear/скорость экструзии | микроструктура и анизотропия | максимизировать параллельную ориентацию пластинок |
Программа испытаний и критерии перехода к серии
Испытания должны идти от материала к трубе и затем к сборке с фитингами. Нельзя сначала изготовить дорогой многослойный шланг, а затем выяснять, что конкретная матрица не выдерживает рабочую среду.
9.1 · Уровень материала
Проницаемость плёнок и пластин к целевому газу/пару, а не только к O₂; сорбция и набухание в топливе, хладагенте, масле или растворителе; прочность, модуль, удлинение, удар, трещиностойкость и свойства после старения; реология расплава и стабильность экструзии; микроскопия дисперсии и ориентации графеновых пластинок.
9.2 · Уровень многослойной трубы
Газо- или паропроницаемость полной стенки; ISO 4080:2024 задаёт общие методы измерения газопроницаемости резиновых и пластиковых шлангов/трубок [2]; адгезия слоёв и отсутствие деламинации при изгибе, температурном циклировании и воздействии среды; разрывное давление, пульсации, длительное давление, ползучесть; минимальный радиус изгиба, kink resistance, изгибная усталость; температурное старение и thermal cycling; проницаемость и герметичность после старения, а не только нового образца.
9.3 · Уровень сборки
Фитинг, обжим, quick connector или сварное/термопластичное соединение; утечка через интерфейс труба–фитинг; вибрация, pull-off, torsion, удар и монтажные повреждения; контроль электростатических свойств для топлива; валидация на реальной установке с реальной средой и циклом эксплуатации.
Стандарты и квалификация
| Применение | Основные документы | Что подтверждают |
|---|---|---|
| Стационарное охлаждение/тепловые насосы | ISO 13971:2012 | требования к гибким элементам и неметаллическим трубам, включая герметичность/проницаемость |
| Общий метод газопроницаемости | ISO 4080:2024 | измерение газопроницаемости стенки и, отдельным методом, интерфейса шланг–фитинг |
| Автомобильное топливо | SAE J2260 | минимальные требования к неметаллическим одно- и многослойным топливным/паровым трубкам |
| Автомобильный A/C | SAE J2064_202104 | квалификация coupled hose assemblies для R134a, R152a и R1234yf |
Для российского или иного национального рынка необходим отдельный регуляторный аудит по применимым техническим регламентам, ГОСТ/ГОСТ EN, пожарным и санитарно-химическим требованиям. Международные документы выше следует использовать как техническую основу программы разработки, но не как автоматическую замену национальной сертификации.
Патентная ситуация и свобода действий
Патентная активность подтверждает коммерческий интерес к низкопроницаемым полимерным трубкам, но одновременно создаёт риск пересечения с действующими правами. Особенно внимательно следует рассматривать топливные системы.
| Документ | Суть | Статус/значение | Практический вывод |
|---|---|---|---|
| WO2006129165A1 | холодильная многослойная труба PA/EVOH/PA + braid + cover | prior art | сама многослойность и тонкий EVOH-барьер не являются новой идеей |
| US9592648B2 | низкопроницаемый fuel hose с безфторовым PA6 barrier и опциональным textile/wire reinforcement | granted | показывает, что нефторированный топливный барьер технически возможен |
| US7063873B2 | PA/EVOH многослойные трубки для топлива и других жидкостей | prior art / expired family status varies | сильный prior art на PA/EVOH архитектуру |
| US12152705B2 | автомобильная fuel/vapor tubing с graphene в PE/PA, EVOH и вариантами reinforcement braiding | active, 2024 | обязателен FTO-анализ для fuel/EVAP продукта с похожей архитектурой |
| US20250369540A1 | graphene enhanced fuel hose, включая non-fluorinated TPE/TPV + graphene с heat-resistant PA | pending, 2025 | следить за prosecution и формулой притязаний |
| US9688011B2 | высоконапорный PTFE/graphene gas hose + braid | granted/patent family | не подходит безгалогенной стратегии, но подтверждает barrier concept высокого давления |
Что возможно, а что пока нельзя обещать
✓ Технически возможно и рационально исследовать
Безгалогенную многослойную трубу PA/EVOH/PA или PE/EVOH/PE с графеном в тонком барьере; композитный чулок после барьера с последующей over-extrusion защитной оболочки; топливную/EVAP линию с проводящим внутренним слоем; холодильный шланг для одного конкретного хладагента и масла; снижение толщины EVOH при сохранении барьерной функции; отдельную high-pressure платформу для CNG/CO₂/H₂.
✕ Нельзя заявлять до испытаний и квалификации
«Абсолютно непроницаемая» полимерная труба; один состав для бензина, E85, R1234yf, R32, R290, CO₂, NH₃ и H₂; ресурс 30–50 лет без accelerated aging и field validation; что графен всегда улучшает свойства при росте концентрации; что безгалогенный материал автоматически безопаснее по всему жизненному циклу; серийную готовность только на основании патента или лабораторной плёнки.
Рекомендуемая программа запуска
- 010–3 месяца: лабораторная верификацияВыбрать 2 целевые среды: одна топливная и одна холодильная; согласовать 2 базовых полимера и 2 типа графена; получить мастербатчи и изготовить плёнки/ленты разных толщин; измерить проницаемость, химию, реологию и механические свойства; отсеять рецептуры без перехода к трубе.
- 023–6 месяцев: коэкструзионный прототипИзготовить 3–5 многослойных трубных конструкций; сравнить EVOH без графена, EVOH+graphene и PA+graphene; проверить adhesion/kink/permeation/aging; выбрать одну конструкцию топливной и одну холодильной линии.
- 036–12 месяцев: армирование и фитингиДобавить PET и/или aramid braid; подобрать буфер под оплётку и наружный over-jacket; спроектировать штатный фитинг/обжим/quick connector; провести pressure cycling, vibration, thermal cycling и leakage-interface tests.
- 0412–24 месяца: квалификация и пилотПровести испытания по применимому SAE/ISO и требованиям OEM/заказчика; собрать пилотные установки и начать ресурсные испытания; закрыть FTO и подать собственные патентные заявки на уникальные решения; только после подтверждения KPI масштабировать компаундирование и серийную экструзию.
Заключение
Для производителя полимерных труб графен наиболее интересен не как «модный материал», а как способ убрать один из фундаментальных недостатков пластика – газо- и паропроницаемость – при сохранении преимуществ полимерной трубы: малой массы, гибкости, коррозионной стойкости, бухтовой поставки и технологичности монтажа.
Наиболее перспективная архитектура – функционально разделённая многослойная стенка: химически стойкий контактный слой, тонкий графенсодержащий барьер, защитный буфер, композитный армирующий чулок и наружная полимерная оболочка. Такая схема уже поддерживается отраслевым prior art, патентами и стандартами, но итоговый продукт должен быть спроектирован под конкретную рабочую среду и квалифицирован как система «труба + фитинг».
Стратегически оправдано строить безгалогенную платформу на PA11/PA12/PA612, EVOH, PE/PP и TPE/TPU, оставляя фторполимеры лишь как технические benchmark для особо тяжёлых условий. Первый коммерческий фокус – топливные и EVAP-линии, затем автомобильное кондиционирование, после него стационарное охлаждение. Высоконапорные CNG/CO₂/H₂ должны развиваться как отдельный композитный R&D-контур.
Проверить самостоятельно
Дата актуализации источников: 11 августа 2026 г. Патентные статусы могут меняться; перед коммерциализацией требуется отдельная проверка по целевым юрисдикциям. В исходном выпуске у источников стоит пометка «[ссылка]» без адреса – адреса будут добавлены после сверки.
Стандарты4
- [1]ISO 13971:2012 – Refrigeration systems and heat pumps – Flexible pipe elements, vibration isolators, expansion joints and non-metallic tubes – Requirements and classification
- [2]ISO 4080:2024 – Rubber and plastics hoses and tubing – Determination of permeability to gas
- [3]SAE J2260 – Nonmetallic Fuel System Tubing with One or More Layers
- [4]SAE J2064_202104 – Coupled Automotive Refrigerant Air-Conditioning Hose Assemblies
Патенты6
- [5]WO2006129165A1 – Multilayer hose for conveying a refrigerating fluid
- [6]US9592648B2 – Low-permeation flexible fuel hose
- [7]US7063873B2 – Polyamide- and EVOH-based multilayer tube for fluid transfer
- [8]US12152705B2 – Automotive fuel and vapor transport tubing with monolayer or multilayer structure incorporating graphene
- [9]US20250369540A1 – Graphene enhanced fuel hose
- [10]US9688011B2 – High pressure gas hose and method of making same
Материалы производителей и публикации5
- [11]Kuraray EVAL™ EVOH
Product and application information, including automotive fuel tanks.
- [12]Arkema – Rilsan® PA11 fuel-line applications and multilayer conductive tubing
- [13]Evonik – VESTAMID® PA12 fuel-line systems
- [14]Mechanism of gas barrier improvement of graphene/polypropylene nanocomposites for new-generation light-weight hydrogen storage
Liu M., Lin K., Zhou M. et al. Composites Science and Technology, 2024, 249, 110483.
- [15]Gas barrier performance of graphene/polymer nanocomposites
Cui Y., Kundalwal S.I., Kumar S. Carbon, 2016, 98, 313–333.